Kernlochdurchmesser bestimmen, Gewinde richtig vorbohren
Wer ein Innengewinde herstellen möchte, muss zunächst die passende Kernlochbohrung vornehmen. Entscheidend ist dabei vor allem der richtige Kernlochdurchmesser. Ist die Kernlochbohrung zu klein oder zu groß, kann das die Qualität des Gewindes, die Werkzeugbelastung und die Prozesssicherheit beeinflussen.
Doch welchen Bohrer benötigt man für ein M6-, M8- oder M10-Gewinde? Wie lässt sich der richtige Kernlochdurchmesser berechnen? Und warum gelten beim Gewindeformen andere Werte als beim Gewindeschneiden?
In diesem Ratgeber erklären wir die wichtigsten Grundlagen rund um die Kernlochbohrung für Gewinde und zeigen anhand einer praktischen Tabelle, welcher Kernlochdurchmesser für gängige metrische Gewinde benötigt wird.
Dieser Beitrag behandelt folgende Themen:
• Was ist eine Kernlochbohrung für Gewinde?
• Warum ist der richtige Kernlochdurchmesser wichtig?
• Kernlochdurchmesser für Gewinde berechnen
• Kernloch-Tabelle für M2 bis M30
• Welche Gewindearten gibt es?
• Kernlochbohrung beim Gewindeschneiden oder Gewindeformen
• Worauf sollte beim Vorbohren geachtet werden?
• Tabellen und Rechner für Kernlochdurchmesser
• Fazit
Was ist eine Kernlochbohrung für Gewinde?
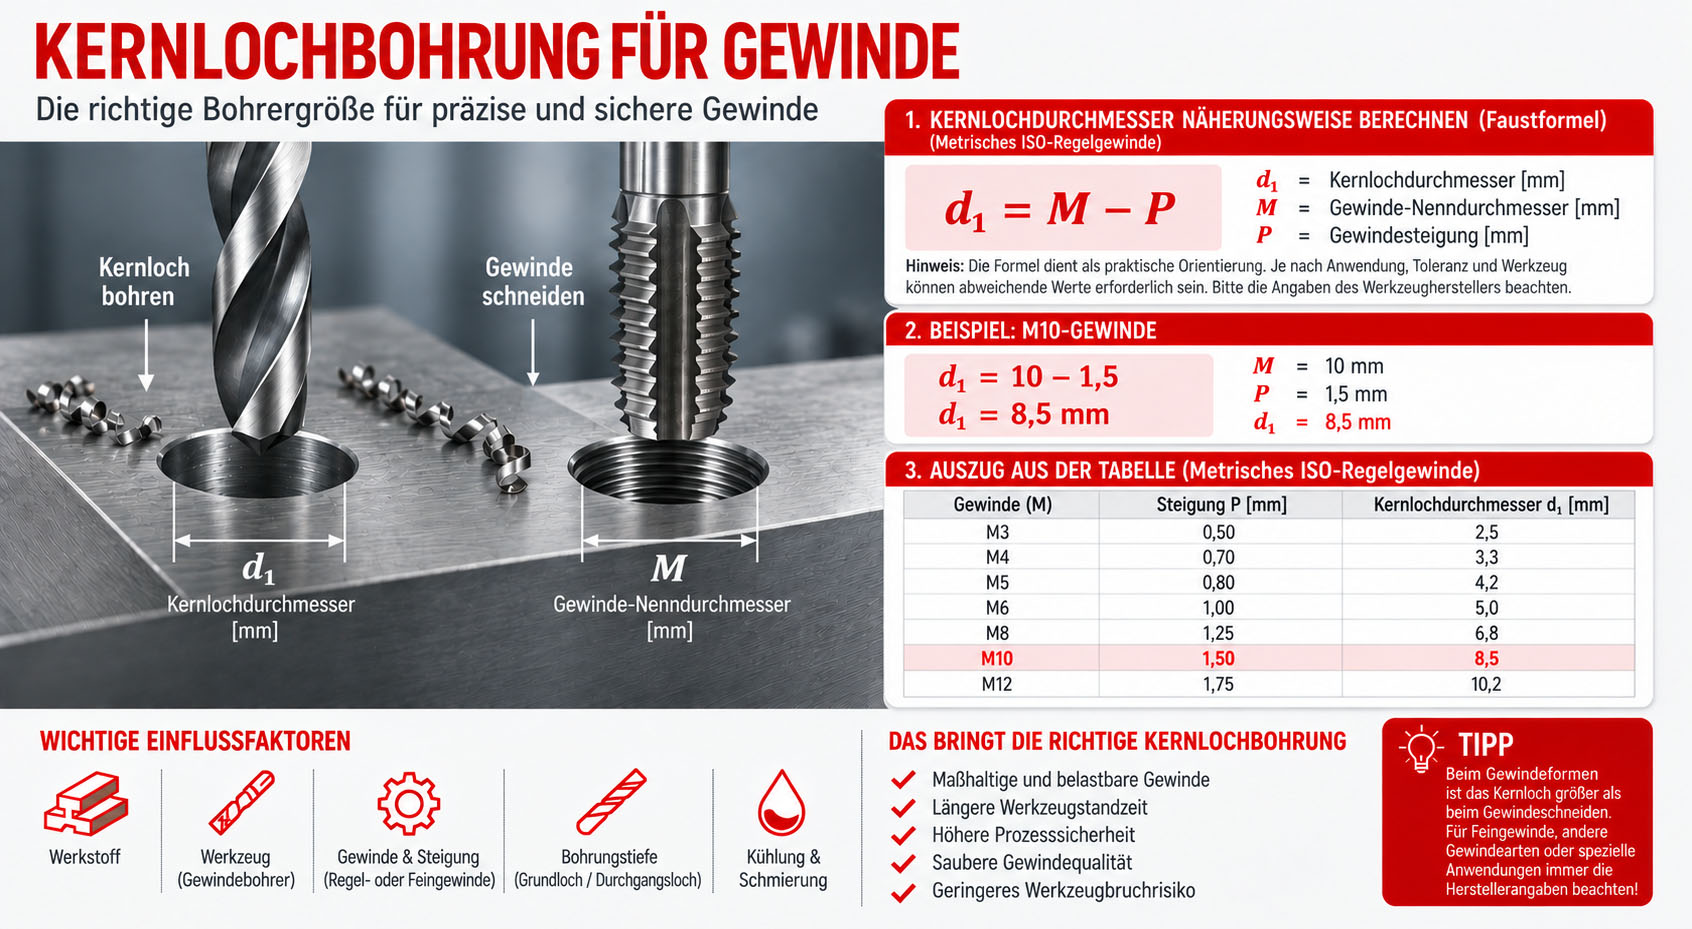
Als Kernlochbohrung bezeichnet man die Bohrung, die vor der Herstellung eines Innengewindes in das Werkstück eingebracht wird. Anschließend kann beispielsweise mit einem Gewindebohrer das gewünschte Gewinde geschnitten werden.
Der Durchmesser der Kernlochbohrung ist kleiner als der Nenndurchmesser des späteren Gewindes. Soll beispielsweise ein M10-Gewinde hergestellt werden, wird das Kernloch beim klassischen Gewindeschneiden nicht mit 10 mm vorgebohrt.
Stattdessen muss ausreichend Material für die späteren Gewindeflanken stehen bleiben. Für ein M10-Regelgewinde mit einer Steigung von 1,5 mm beträgt der übliche Kernlochdurchmesser beispielsweise 8,5 mm.
Warum ist der richtige Kernlochdurchmesser wichtig?
Die Größe der Kernlochbohrung hat direkten Einfluss auf die anschließende Herstellung des Gewindes.
Ist die Kernlochbohrung zu klein, muss das Gewindewerkzeug mehr Material abtragen. Die Bearbeitungskräfte und die Belastung des Werkzeugs können dadurch steigen.
Ist die Kernlochbohrung zu groß, bleibt dagegen weniger Material für die Ausbildung der Gewindeflanken stehen.
Der Kernlochdurchmesser sollte deshalb immer passend zum jeweiligen Gewinde, seiner Steigung und dem eingesetzten Fertigungsverfahren gewählt werden.
Kernlochdurchmesser für Gewinde berechnen
Für metrische ISO-Regelgewinde lässt sich der benötigte Durchmesser beim Gewindeschneiden näherungsweise mit einer einfachen Faustformel bestimmen:
Kernlochdurchmesser = Gewinde-Nenndurchmesser − Gewindesteigung
Beispiel: Kernloch für M10
Ein M10-Regelgewinde besitzt eine Steigung von 1,5 mm.
10 mm − 1,5 mm = 8,5 mm
Das Kernloch für M10 wird dementsprechend üblicherweise mit 8,5 mm gebohrt.
Beispiel: Kernloch für M8
Ein M8-Regelgewinde besitzt eine Steigung von 1,25 mm.
8 mm − 1,25 mm = 6,75 mm
Als übliche Bohrergröße ergibt sich daraus 6,8 mm.
Die Formel ist eine praktische Orientierung für metrische Regelgewinde. Für die konkrete Bearbeitung sollten jedoch die geltenden Normen, Toleranzen sowie die Vorgaben des jeweiligen Werkzeugherstellers berücksichtigt werden.
Kernloch-Tabelle: M2 bis M30
Wer häufig Gewinde vorbohren muss, kann den benötigten Durchmesser direkt einer Kernloch-Tabelle entnehmen.
Für gängige metrische ISO-Regelgewinde gelten beim Gewindeschneiden folgende Werte als Orientierung:
| Gewinde | Steigung | Kernlochdurchmesser |
| M2 | 0,40 mm | 1,6 mm |
| M2,5 | 0,45 mm | 2,05 mm |
| M3 | 0,50 mm | 2,5 mm |
| M4 | 0,70 mm | 3,3 mm |
| M5 | 0,80 mm | 4,2 mm |
| M6 | 1,00 mm | 5,0 mm |
| M8 | 1,25 mm | 6,8 mm |
| M10 | 1,50 mm | 8,5 mm |
| M12 | 1,75 mm | 10,2 mm |
| M14 | 2,00 mm | 12,0 mm |
| M16 | 2,00 mm | 14,0 mm |
| M18 | 2,50 mm | 15,5 mm |
| M20 | 2,50 mm | 17,5 mm |
| M22 | 2,50 mm | 19,5 mm |
| M24 | 3,00 mm | 21,0 mm |
| M27 | 3,00 mm | 24,0 mm |
| M30 | 3,50 mm | 26,5 mm |
Damit lassen sich auch drei besonders häufig gesuchte Größen schnell beantworten:
- Kernloch M6: 5,0 mm
- Kernloch M8: 6,8 mm
- Kernloch M10: 8,5 mm
Wichtig: Die Tabelle bezieht sich auf das Vorbohren für das Gewindeschneiden von metrischen Regelgewinden. Bei metrischen Feingewinden, anderen Gewindearten oder beim Gewindeformen gelten andere Kernlochdurchmesser.
Welche Gewindearten gibt es?
Bei der Bestimmung der richtigen Kernlochbohrung muss zunächst klar sein, welches Gewinde hergestellt werden soll. Denn unterschiedliche Gewindearten besitzen unterschiedliche Abmessungen und Steigungen.
Metrisches ISO-Regelgewinde
Das metrische ISO-Regelgewinde gehört zu den am häufigsten eingesetzten Gewinden. Die Bezeichnung setzt sich aus dem Buchstaben M und dem Nenndurchmesser zusammen.
Ein M8-Gewinde besitzt beispielsweise einen Nenndurchmesser von 8 mm. Die dazugehörige Regelsteigung beträgt 1,25 mm.
Metrisches ISO-Feingewinde
Beim metrischen Feingewinde ist die Steigung kleiner als beim entsprechenden Regelgewinde. Deshalb wird sie in der Gewindebezeichnung zusätzlich angegeben.
Ein Beispiel ist:
M10 × 1
Das Gewinde besitzt einen Nenndurchmesser von 10 mm und eine Steigung von 1 mm.
Da die Gewindesteigung vom M10-Regelgewinde abweicht, verändert sich auch der erforderliche Kernlochdurchmesser.
UNC- und UNF-Gewinde
Insbesondere im internationalen Maschinenbau kommen außerdem amerikanische Unified-Gewinde zum Einsatz.
UNC steht für Unified National Coarse Thread und bezeichnet die gröbere Variante. UNF steht für Unified National Fine Thread und bezeichnet ein Feingewinde.
Anders als bei metrischen Gewinden wird die Steigung hier über die Anzahl der Gewindegänge pro Zoll angegeben.
Rohrgewinde
Bei Rohrverbindungen kommen verschiedene zylindrische und kegelige Rohrgewinde zum Einsatz. Für das Vorbohren müssen die Werte des jeweils verwendeten Gewindes berücksichtigt werden.
Weitere Gewindeformen
Abhängig von der Anwendung gibt es außerdem beispielsweise Trapezgewinde, Rundgewinde, Sägegewinde und verschiedene Whitworth-Gewinde.
Für die Auswahl der richtigen Kernlochbohrung gilt deshalb immer: Zuerst Gewinde und Steigung bestimmen, anschließend den passenden Kernlochdurchmesser auswählen.
Kernlochbohrung beim Gewindeschneiden oder Gewindeformen
Neben Gewindegröße und Steigung entscheidet auch das Fertigungsverfahren über den erforderlichen Kernlochdurchmesser. Besonders wichtig ist die Unterscheidung zwischen Gewindeschneiden und Gewindeformen.
Kernlochbohrung beim Gewindeschneiden
Beim Gewindeschneiden wird Material mit den Schneiden des Gewindebohrers abgetragen. Dabei entstehen Späne.
Für metrische Regelgewinde kann der Kernlochdurchmesser näherungsweise über die bereits genannte Faustformel
Nenndurchmesser − Steigung
bestimmt werden.
Kernlochbohrung beim Gewindeformen
Beim Gewindeformen wird das Gewinde dagegen spanlos hergestellt. Das Material wird plastisch verformt und durch das Werkzeug in die gewünschte Gewindegeometrie gedrückt.
Dadurch muss das Kernloch anders dimensioniert werden. Der benötigte Kernlochdurchmesser ist beim Gewindeformen in der Regel größer als beim Gewindeschneiden.
Die genauen Werte hängen unter anderem von Gewinde, Werkstoff, gewünschter Gewindeausformung und Werkzeug ab. Beim Gewindeformen sollten deshalb grundsätzlich die Angaben des Werkzeugherstellers herangezogen werden.
Gewinde vorbohren: Worauf sollte geachtet werden?
Neben dem Durchmesser der Kernlochbohrung spielen weitere Faktoren eine Rolle.
Bohrungstiefe
Bei einem Grundloch muss die Kernlochbohrung ausreichend tief ausgeführt werden, damit anschließend die gewünschte nutzbare Gewindetiefe erreicht werden kann.
Dabei müssen unter anderem der Anschnitt des Gewindewerkzeugs und die Geometrie des Bohrungsgrunds berücksichtigt werden. Die erforderliche Bohrtiefe kann deshalb größer sein als die später nutzbare Gewindetiefe.
Bohrung ansenken
Der Bohrungseingang kann vor dem Gewindeschneiden angefast beziehungsweise angesenkt werden. Dies kann das Ansetzen des Gewindewerkzeugs erleichtern und sorgt für einen sauberen Gewindeeinlauf.
Werkstoff berücksichtigen
Stahl, Edelstahl, Aluminium oder Guss stellen unterschiedliche Anforderungen an Bohrer und Gewindewerkzeuge.
Werkzeuggeometrie, Schneidstoff, Beschichtung und Schnittdaten sollten deshalb auf den zu bearbeitenden Werkstoff abgestimmt werden.
Fertigungsverfahren beachten
Gewindeschneiden, Gewindeformen und Gewindefräsen stellen unterschiedliche Anforderungen an die Bearbeitung. Eine Kernloch-Tabelle für klassische Gewindebohrer sollte daher nicht ungeprüft auf andere Verfahren übertragen werden.
Kernloch-Tabellen und Rechner von Werkzeugherstellern
Für die konkrete Anwendung stellen verschiedene Werkzeughersteller umfangreiche Tabellen und Berechnungshilfen zur Verfügung.
Kennametal: Der Kernloch-Rechner von Kennametal ermöglicht die Berechnung der benötigten Bohrergröße für verschiedene Gewinde und berücksichtigt sowohl Gewindeschneiden als auch Gewindeformen.
Nachreiner: Nützliche Tipps und Tricks sowie ein Schnittdatenrechner bieten hilfreiche Orientierung und auch Lösungsmöglichkeiten bei Problemen.
Die Tabellen und Rechner der Werkzeughersteller sind besonders hilfreich, wenn Feingewinde, nichtmetrische Gewinde oder spezielle Fertigungsverfahren zum Einsatz kommen.
Fazit: die Kernlochbohrung für Gewinde richtig auswählen
Die richtige Kernlochbohrung für ein Gewinde ist eine wichtige Voraussetzung für eine zuverlässige Gewindeherstellung. Entscheidend sind dabei insbesondere Gewindeart, Nenndurchmesser, Gewindesteigung und Fertigungsverfahren.
Für metrische Regelgewinde lässt sich der Kernlochdurchmesser beim Gewindeschneiden mit der Faustformel Nenndurchmesser minus Steigung schnell näherungsweise bestimmen. Eine Kernloch-Tabelle liefert anschließend die gängigen Bohrergrößen für Gewinde wie M6, M8 oder M10.
Besondere Aufmerksamkeit ist beim Gewindeformen erforderlich. Da das Gewinde durch Materialverformung und nicht durch Spanabtrag entsteht, gelten hier andere Kernlochdurchmesser.
Wer Kernlochbohrung, Gewinde, Werkstoff und Werkzeug aufeinander abstimmt und die Empfehlungen des Werkzeugherstellers berücksichtigt, schafft eine gute Grundlage für maßhaltige Gewinde, hohe Prozesssicherheit und lange Werkzeugstandzeiten.