ISO-Codes, Schneidplattenformen und wichtige Auswahlkriterien im Überblick
Wendeschneidplatten gehören zu den wichtigsten Werkzeugen in der modernen Zerspanung. Sie kommen insbesondere beim Drehen, Fräsen und bei verschiedenen Bohrverfahren zum Einsatz. Durch ihre austauschbaren Schneidkanten ermöglichen sie eine wirtschaftliche Bearbeitung unterschiedlicher Werkstoffe.
Doch welche Wendeschneidplatte ist für welche Anwendung geeignet? Was bedeuten Bezeichnungen wie CNMG 120408 oder CCMT 09T304? Und welche Rolle spielen Schneidplattenform, Schneidstoff, Beschichtung und Spanbrecher?
In diesem Ratgeber erklären wir, wie sich die Bezeichnungen von Wendeschneidplatten entschlüsseln lassen, welche Unterschiede zwischen den einzelnen Ausführungen bestehen und worauf bei der Auswahl der richtigen Schneidplatte geachtet werden sollte.
Dieser Beitrag behandelt folgende Themen:
- Was sind Wendeschneidplatten?
- Wie sind Wendeschneidplatten-Bezeichnungen aufgebaut?
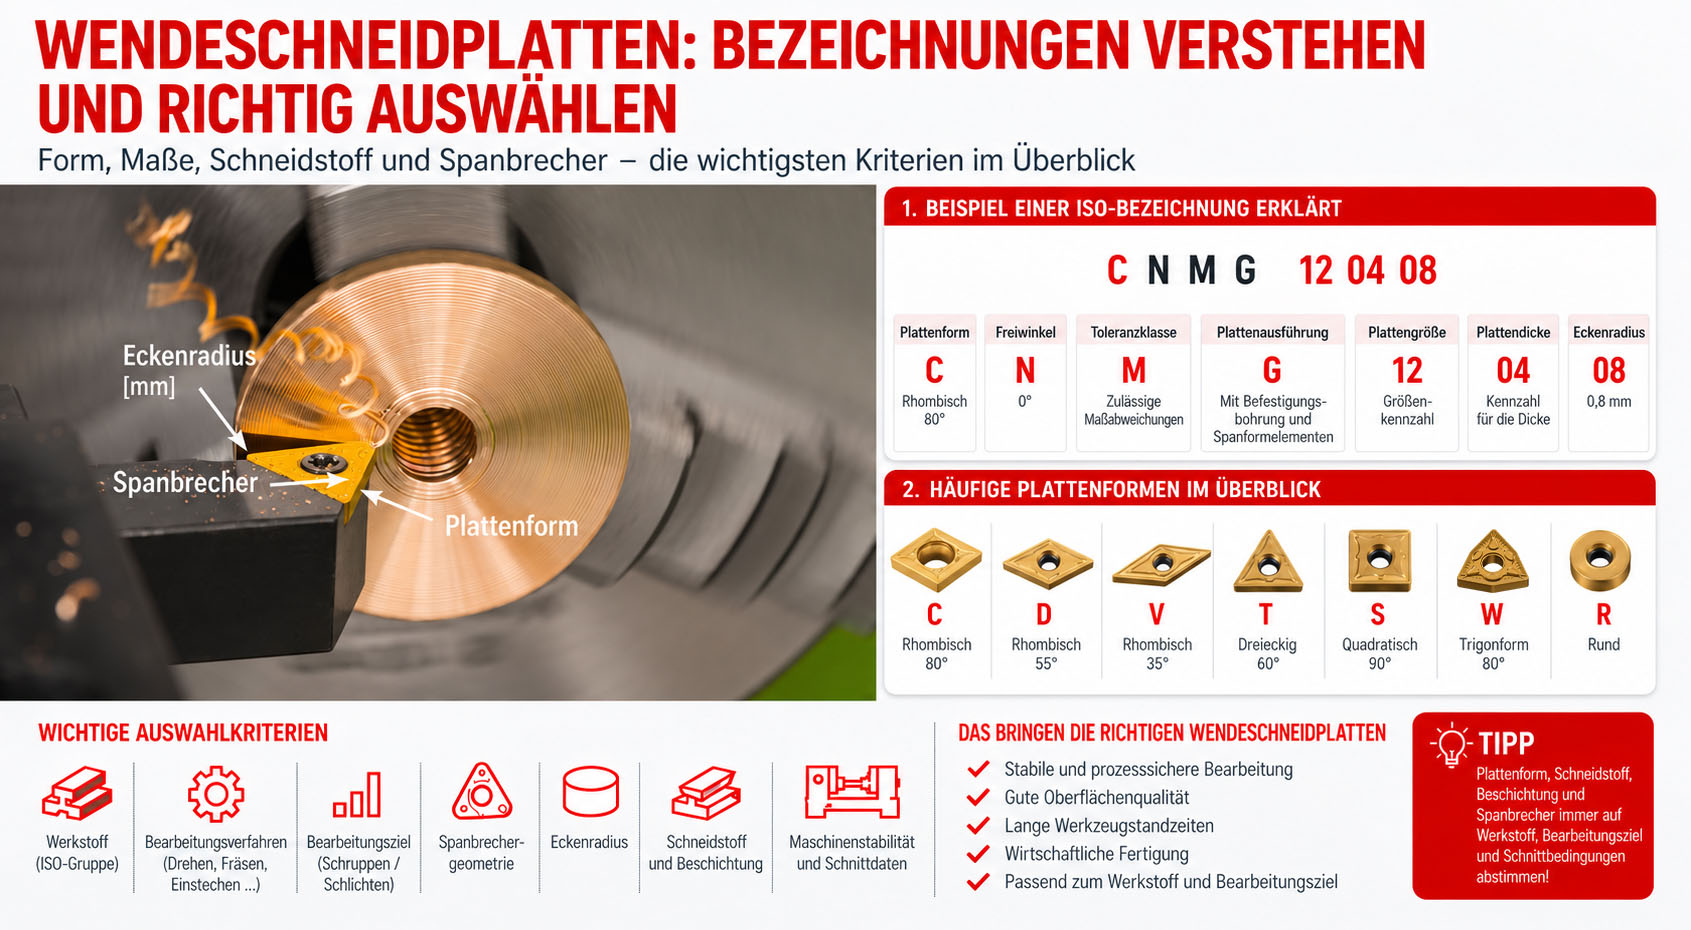
- ISO-Bezeichnungen am Beispiel CNMG 120408 erklärt
- Wendeschneidplatten: Formen und Bezeichnungen im Überblick
- Welche Schneidplatte eignet sich für welchen Werkstoff?
- Positive und negative Wendeschneidplatten
- Welche Rolle spielen Spanbrecher und Eckenradius?
- Wendeschneidplatten richtig auswählen
- Fazit
Was sind Wendeschneidplatten?
Wendeschneidplatten sind austauschbare Schneidelemente, die in einem Werkzeughalter befestigt werden. Sie bestehen häufig aus Hartmetall, können aber auch aus anderen Schneidstoffen wie Keramik, CBN (kubisches Bornitrid) oder PKD (polykristalliner Diamant) gefertigt sein.
Im Gegensatz zu Werkzeugen mit fest verbundenen Schneiden lassen sich Wendeschneidplatten nach dem Verschleiß einer Schneidkante drehen oder wenden, sodass eine weitere Schneidkante genutzt werden kann.
Je nach Ausführung verfügen Wendeschneidplatten über mehrere nutzbare Schneidkanten. Dadurch muss bei Verschleiß nicht das gesamte Werkzeug ausgetauscht werden.
Typische Einsatzgebiete sind:
- Drehen und Innendrehen
- Fräsen
- Einstechen und Abstechen
- Gewindedrehen
- Bohren mit Wendeplattenbohrern
Die richtige Wendeschneidplatte beeinflusst unter anderem die Schnittkräfte, die Oberflächenqualität, die Werkzeugstandzeit und die Wirtschaftlichkeit des Bearbeitungsprozesses.
Wie sind Wendeschneidplatten-Bezeichnungen aufgebaut?
Wendeschneidplatten sind in zahlreichen Formen, Größen und Ausführungen erhältlich. Um sie eindeutig zu beschreiben, werden standardisierte Bezeichnungssysteme verwendet.
Für Wendeschneidplatten zum Drehen ist insbesondere die Norm ISO 1832 relevant. Sie definiert ein System zur Kennzeichnung wichtiger geometrischer und maßlicher Eigenschaften.
Eine typische Bezeichnung lautet:
CNMG 120408
Die Buchstaben und Zahlen stehen für unterschiedliche Eigenschaften der Schneidplatte. Dazu gehören beispielsweise die Plattenform, der Freiwinkel, die Toleranzklasse, die Ausführung sowie die Abmessungen und der Eckenradius.
Wichtig ist dabei die Unterscheidung zwischen standardisierten ISO-Angaben und zusätzlichen Herstellerbezeichnungen. Während der ISO-Code grundlegende Eigenschaften beschreibt, kennzeichnen Werkzeughersteller häufig auch die Spanbrechergeometrie, die Hartmetallsorte oder die Beschichtung mit eigenen Kürzeln.
ISO-Bezeichnungen am Beispiel CNMG 120408 erklärt
Die Bezeichnung CNMG 120408 gehört zu den verbreiteten Kennzeichnungen für Wendeschneidplatten zum Drehen.
Die einzelnen Zeichen haben folgende Bedeutung:
| Zeichen | Bedeutung | Erklärung |
| C | Plattenform | Rhombische Schneidplatte mit 80° Spitzenwinkel |
| N | Freiwinkel | 0° Freiwinkel |
| M | Toleranzklasse | Definiert die zulässigen Maßabweichungen |
| G | Plattenausführung | Kennzeichnet unter anderem die Ausführung mit Befestigungsbohrung und Spanformelementen |
| 12 | Plattengröße | Größenkennzahl der Schneidplatte |
| 4 | Plattendicke | Kennzahl für die Dicke der Schneidplatte |
| 8 | Eckenradius | 0,8 mm Eckenradius |
Bei CNMG 120408 handelt es sich somit um eine rhombische Wendeschneidplatte mit einem Spitzenwinkel von 80°, einem Freiwinkel von 0° und einem Eckenradius von 0,8 mm.
Die Zahlen zur Plattengröße und Dicke müssen anhand der ISO-Maßtabellen beziehungsweise der Herstellerangaben zugeordnet werden. Sie entsprechen nicht in jedem Fall unmittelbar einem Maß in Millimetern.
Die vollständige Bestellbezeichnung enthält häufig weitere Angaben. Ein Hersteller kann beispielsweise eine zusätzliche Kennzeichnung für die Spanbrechergeometrie oder die verwendete Hartmetallsorte ergänzen.
Wendeschneidplatten: Formen und Bezeichnungen im Überblick
Die Form einer Wendeschneidplatte beeinflusst ihre Stabilität, die Zugänglichkeit am Werkstück und die möglichen Bearbeitungsrichtungen.
Für unterschiedliche Anwendungen stehen deshalb verschiedene Plattenformen zur Verfügung.
Die folgende Tabelle zeigt einige häufig verwendete ISO-Formkennzeichen für Wendeschneidplatten:
| ISO-Kennzeichen | Plattenform | Typische Anwendung |
| C | Rhombisch, 80° | Universelles Drehen, Längs- und Plandrehen |
| D | Rhombisch, 55° | Konturdrehen und Profilbearbeitung |
| V | Rhombisch, 35° | Feine Konturen und schwer zugängliche Bereiche |
| T | Dreieckig, 60° | Drehen und allgemeine Bearbeitung |
| S | Quadratisch, 90° | Stabile Bearbeitung und Schruppen |
| W | Trigonform, 80° | Universelles Drehen mit mehreren Schneidkanten |
| R | Rund | Profilbearbeitung und Bearbeitung mit hohen Anforderungen an die Schneidkantenstabilität |
Die Tabelle dient als Orientierung. Die tatsächlichen Einsatzmöglichkeiten hängen zusätzlich von der Schneidplattengeometrie, dem Werkzeughalter und den Bearbeitungsbedingungen ab.
Grundsätzlich gilt: Schneidplatten mit größeren Eckenwinkeln bieten häufig eine höhere Stabilität. Kleinere Eckenwinkel erleichtern dagegen die Bearbeitung komplexer Konturen und schwer zugänglicher Bereiche.
Welche Schneidplatte eignet sich für welchen Werkstoff?
Neben der Plattenform ist der zu bearbeitende Werkstoff ein entscheidendes Auswahlkriterium.
Stahl, Edelstahl, Gusseisen, Aluminium oder gehärtete Werkstoffe stellen unterschiedliche Anforderungen an Schneidstoff, Beschichtung und Schneidkantengeometrie.
Zur Orientierung werden Zerspanungswerkstoffe in ISO-Werkstoffgruppen eingeteilt.
| ISO-Gruppe | Werkstoffe | Typische Anforderungen |
| P | Stahl | Verschleißfestigkeit und gute Spanbildung |
| M | Edelstahl | Zähe Schneidkante und kontrollierte Spanabfuhr |
| K | Gusseisen | Hohe Verschleißfestigkeit |
| N | Nichteisenmetalle, beispielsweise Aluminium | Scharfe Schneiden und geringe Aufbauschneidenbildung |
| S | Hochwarmfeste Legierungen und Titan | Hohe thermische Belastbarkeit und Schneidkantenstabilität |
| H | Gehärtete Werkstoffe | Hohe Härte und Verschleißfestigkeit des Schneidstoffs |
Für die Bearbeitung von Stahl kommen beispielsweise häufig beschichtete Hartmetall-Wendeschneidplatten zum Einsatz.
Bei Aluminium werden dagegen oft besonders scharfe, polierte Schneiden verwendet, um die Bildung von Aufbauschneiden zu reduzieren.
Für gehärtete Werkstoffe können wiederum Schneidplatten aus CBN oder geeigneter Keramik sinnvoll sein.
Die ISO-Werkstoffgruppe allein reicht für die Werkzeugauswahl jedoch nicht aus. Auch die konkrete Werkstoffsorte, die Härte, die Bearbeitungsart und die Schnittbedingungen müssen berücksichtigt werden.
Positive und negative Wendeschneidplatten
Ein weiteres wichtiges Unterscheidungsmerkmal ist der Freiwinkel der Schneidplatte. Dabei wird zwischen positiven und negativen Wendeschneidplatten unterschieden.
Positive Wendeschneidplatten
Positive Wendeschneidplatten besitzen einen Freiwinkel größer als 0°. Dadurch können sie häufig mit geringeren Schnittkräften eingesetzt werden.
Sie eignen sich unter anderem für:
- Schlichtbearbeitungen
- filigrane und dünnwandige Werkstücke
- weniger stabile Aufspannungen
- Bearbeitungen mit begrenzter Maschinenleistung
Positive Schneidplatten werden häufig eingesetzt, wenn geringe Schnittkräfte und eine gute Oberflächenqualität im Vordergrund stehen.
Negative Wendeschneidplatten
Negative Wendeschneidplatten besitzen einen Freiwinkel von 0°. Sie können häufig beidseitig genutzt werden und verfügen dadurch über eine größere Anzahl verwendbarer Schneidkanten.
Typische Vorteile sind:
- hohe Schneidkantenstabilität
- gute Eignung für schwere Zerspanungsaufgaben
- mehrere nutzbare Schneidkanten
- wirtschaftlicher Einsatz bei geeigneten Bearbeitungsbedingungen
Negative Schneidplatten kommen deshalb häufig bei stabilen Drehprozessen und der Schruppbearbeitung zum Einsatz.
Wichtig: Der Freiwinkel der Schneidplatte ist nicht mit dem wirksamen Freiwinkel im Bearbeitungsprozess gleichzusetzen. Dieser ergibt sich erst aus dem Zusammenspiel von Schneidplatte und Werkzeughalter.
Welche Rolle spielen Spanbrecher und Eckenradius?
Neben Plattenform und Schneidstoff beeinflussen auch die Spanbrechergeometrie und der Eckenradius das Bearbeitungsergebnis.
Spanbrechergeometrie
Der Spanbrecher beeinflusst, wie sich der Span während der Bearbeitung verformt und abtransportiert wird.
Eine geeignete Spanbrechergeometrie kann dazu beitragen, lange Bandspäne zu vermeiden, die Prozesssicherheit zu verbessern und die Belastung der Schneidkante zu reduzieren.
Werkzeughersteller bieten dafür unterschiedliche Geometrien an, beispielsweise für:
- Schlichtbearbeitung
- mittlere Bearbeitung
- Schruppbearbeitung
- schwer zerspanbare Werkstoffe
Die Kennzeichnungen dieser Spanbrechergeometrien sind häufig herstellerspezifisch. Sie lassen sich deshalb nicht ohne Weiteres zwischen verschiedenen Herstellern vergleichen.
Eckenradius
Der Eckenradius beschreibt die Abrundung an der Spitze der Wendeschneidplatte.
Gängige Eckenradien beim Drehen sind beispielsweise:
- 0,2 mm
- 0,4 mm
- 0,8 mm
- 1,2 mm
Ein kleiner Eckenradius kann bei feinen Konturen und weniger stabilen Bearbeitungsbedingungen vorteilhaft sein.
Ein größerer Eckenradius erhöht häufig die Stabilität der Schneidkante und kann bei geeigneten Schnittwerten eine gute Oberflächenqualität ermöglichen.
Allerdings können mit zunehmendem Eckenradius auch die radialen Schnittkräfte steigen. Bei instabilen Aufspannungen kann dies Schwingungen begünstigen.
Deshalb sollte der Eckenradius immer auf Vorschub, Schnitttiefe, Werkstoff und Maschinenstabilität abgestimmt werden.
Wendeschneidplatten richtig auswählen
Für eine wirtschaftliche und prozesssichere Bearbeitung müssen verschiedene Faktoren berücksichtigt werden.
Bearbeitungsverfahren
Zunächst muss feststehen, ob die Schneidplatte zum Drehen, Fräsen, Bohren oder für eine andere Bearbeitung eingesetzt werden soll.
Die ISO-Bezeichnungen und geometrischen Anforderungen unterscheiden sich teilweise zwischen den Verfahren. Nicht jede Schneidplatte ist für jeden Werkzeughalter geeignet.
Werkstoff
Der zu bearbeitende Werkstoff beeinflusst die Auswahl von Schneidstoff, Beschichtung und Schneidkantengeometrie.
Eine Schneidplatte für die Stahlbearbeitung ist nicht automatisch für Edelstahl, Aluminium oder gehärtete Werkstoffe geeignet.
Schruppen oder Schlichten
Beim Schruppen steht häufig eine hohe Materialabtragung im Vordergrund. Hier sind stabile Schneidkanten und geeignete Spanbrechergeometrien wichtig.
Beim Schlichten spielen dagegen Maßhaltigkeit und Oberflächenqualität eine größere Rolle.
Werkzeughalter und Plattensitz
Die Wendeschneidplatte muss geometrisch und maßlich zum verwendeten Werkzeughalter passen.
Neben Form und Größe sind beispielsweise Freiwinkel, Befestigungssystem und Plattenausführung zu berücksichtigen.
Schnittdaten und Maschinenstabilität
Schnittgeschwindigkeit, Vorschub und Schnitttiefe müssen auf Schneidplatte, Werkstoff und Bearbeitungsziel abgestimmt werden.
Auch die Stabilität von Maschine, Werkzeug und Werkstückaufspannung beeinflusst, welche Schneidplatte sinnvoll eingesetzt werden kann.
Ungeeignete Kombinationen können unter anderem zu erhöhtem Werkzeugverschleiß, Schwingungen, schlechter Oberflächenqualität oder Schneidkantenbruch führen.
Wendeschneidplatten richtig auswählen und wirtschaftlich einsetzen
Die richtige Wendeschneidplatte ist eine wichtige Voraussetzung für stabile und wirtschaftliche Zerspanungsprozesse. ISO-Bezeichnungen wie CNMG 120408 helfen dabei, die geometrischen Eigenschaften und Abmessungen einer Schneidplatte zu erkennen.
Für die tatsächliche Werkzeugauswahl müssen jedoch weitere Faktoren berücksichtigt werden. Dazu gehören insbesondere Werkstoff, Bearbeitungsverfahren, Schneidstoff, Beschichtung, Spanbrechergeometrie und Eckenradius.
Auch die Abstimmung mit Werkzeughalter, Maschine und Schnittdaten spielt eine wichtige Rolle.
Wer diese Eigenschaften berücksichtigt und die Empfehlungen des Werkzeugherstellers einbezieht, schafft eine gute Grundlage für hohe Prozesssicherheit, lange Werkzeugstandzeiten und eine gleichbleibende Fertigungsqualität.